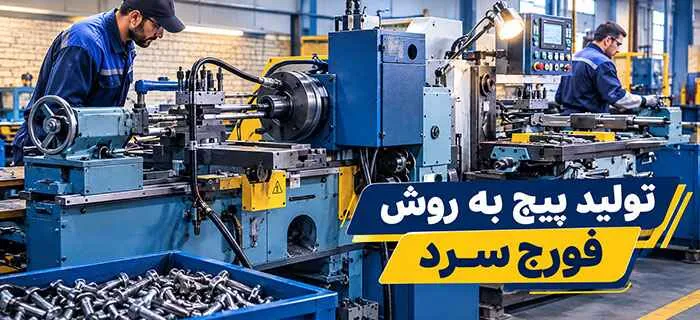
تولید پیچ به روش فورج سرد یکی از روش های کارآمد شکلدهی فلز است که در آن، مواد اولیه در دمای اتاق و با اعمال فشار به شکل موردنظر درمیآیند. این فرآیند به دلیل دقت ابعادی بالا، خواص مکانیکی مطلوب و هزینه مناسب، کاربرد گستردهای در تولید انبوه پیچ و مهره و اتصالات استاندارد دارد.
در این روش، دستگاه های فورج سرد با اعمال فشار به فلز، عملیات شکل دهی را انجام میدهند. تولید پیچ معمولاً طی چند مرحله و با استفاده از فورج، اکستروژن یا ترکیبی از این دو فرآیند صورت میگیرد. تعداد مراحل موردنیاز به میزان تغییر شکل و ابعاد پیچ بستگی دارد؛ بطوریکه با افزایش درجه شکل دهی، مراحل بیشتری برای رسیدن به فرم نهایی لازم خواهد بود.
از آنجا که فورج سرد از نظر اقتصادی برای تولید در تیراژ بالا مناسب است، بخش قابل توجهی از اتصال دهنده های مدرن با این روش ساخته میشوند. انتخاب دستگاه مناسب نیز بر اساس اندازه پیچ و میزان شکل دهی موردنیاز انجام میشود.
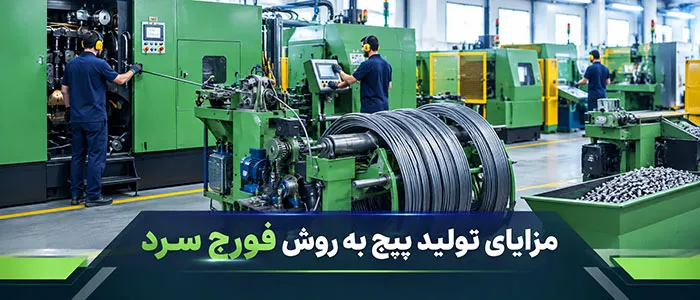
کیفیت مواد اولیه، عامل تعیینکننده ای در کیفیت محصول نهایی است. به همین دلیل، تولیدکنندگان معمولاً از سیم های فلزی کلاف شده استفاده میکنند که وزن هر کلاف آنها میتواند بیش از 1000 کیلوگرم باشد. انتخاب صحیح مواد اولیه و تناسب دستگاه با مراحل شکل دهی، از عوامل مؤثر در دستیابی به پیچ هایی با دقت ابعادی مناسب و کیفیت مطلوب هستند.
روشهای تولید پیچ به روش فورج سرد
تولید پیچ به روش فورج سرد با شکل دهی مفتول فلزی در محیط سرد و با اعمال فشار انجام میشود. در این روش، مفتول با عبور از میان فک ها و قالب های دستگاه، بتدریج شکل مورد نظر را به دست میآورد. با توجه به نوع پیچ و مشخصات آن، مراحل شکلدهی و آماده سازی قطعه تنظیم میشود.
مرحله آماده سازی مفتول
در ابتدای فرآیند، مفتول های فلزی بصورت کلاف آماده میشوند. این مفتول ها پیش از ورود به مراحل تولید، تحت عملیات آماده سازی قرار میگیرند که طبق توضیحات منبع، حدود 30 ساعت زمان میبرد. در این مرحله، سطح مفتول با محلول های مورد استفاده در فرآیند آماده سازی پوشش داده میشود تا شرایط لازم برای ادامه عملیات تولید فراهم شود. سپس مفتول برای ورود به دستگاه فورج سرد آماده خواهد بود.
مرحله برش و شکل دهی پیچ به روش فورج سرد
در این مرحله، دستگاه فورج مفتول را از روی کلاف میکشد و به قطعاتی با طول مشخص برش میدهد. طول قطعات برشخورده باید متناسب با طول نهایی پیچ باشد؛ زیرا مقدار مفتول مصرفی، شکل و ابعاد قطعه نهایی را تحت تأثیر قرار میدهد.
پس از برش، قطعات وارد مراحل متوالی پرسکاری میشوند. در ضربه نخست، فرم اولیه و نیمهمخروطی سر پیچ ایجاد میشود. در ضربه دوم، شکل سر قطعه با استفاده از قالب تکمیل میشود و در مرحله سوم، فرم شش گوش سر پیچ به وجود میآید. این مراحل با استفاده از قالب های مخصوص دستگاه فورج انجام میشوند.
مرحله ایجاد رزوه و اتصال مهره
پس از شکل دهی سر پیچ، قطعه وارد مرحله رزوه زنی میشود. در این بخش، پیچ میان دو فک مخصوص قرار میگیرد؛ یک فک ثابت است و فک دیگر حرکت میکند. با حرکت نسبی فکها و اعمال فشار، دنده های رزوه روی سطح پیچ شکل میگیرند و قطر خارجی رزوه مطابق قالب تعیین میشود.
این روش امکان تولید رزوه با سرعت بالا را فراهم میکند و مطابق توضیحات تصویر، برخی دستگاه های فورج سرد قادرند حدود 300 پیچ در دقیقه تولید کنند. پس از ایجاد رزوه، مهره روی پیچ بسته میشود تا نحوه درگیری رزوهها و عملکرد اتصال بررسی شود.
مرحله تست ظاهری و ابعادی پیچ
در پایان فرآیند تولید پیچ به روش فورج سرد، نمونه هایی از پیچ های ساخته شده برای بررسی ظاهری و اندازه گیری ابعاد انتخاب میشوند. برای اندازه گیری طول پیچ از میکرومتر دیجیتال و برای اندازه گیری قطر پیچ از کولیس دیجیتال استفاده میشود. سپس مهره روی پیچ بسته میشود تا درگیری صحیح رزوهها و امکان باز و بسته شدن اتصال مورد بررسی قرار گیرد.این مرحله به کنترل ابعاد پیچ های تولیدشده و اطمینان از انطباق آنها با اندازه های مورد نظر کمک میکند.
مزایای تولید پیچ به روش فورج سرد
تولید پیچ به روش فورج سرد یکی از فرآیندهای شکل دهی فلزات است که در آن، مفتول فلزی با اعمال فشار زیاد پانچها و قالبها به شکل نهایی تبدیل میشود. این فرآیند در دمای محیط یا اندکی بالاتر از آن انجام میگیرد و دمای کار همچنان پایین تر از محدوده تبلور مجدد فلز باقی میماند. در این روش، فلز بدون جداسازی قابلتوجه مواد، تغییر شکل پلاستیک پیدا میکند و ساختار دانهای آن در جهت جریان مواد تغییر مییابد. نتیجه این فرآیند، ایجاد ویژگیهای مکانیکی و سطحی مطلوب در پیچ های تولید شده است. افزایش استحکام، بهبود کیفیت سطح و کاهش ضایعات مواد اولیه، از مهمترین مزایای این روش به شمار میروند.
افزایش استحکام مکانیکی پیچ
یکی از مهمترین مزایای تولید پیچ به روش فورج سرد، افزایش استحکام فلز بر اثر پدیده کارسختی (Work Hardening) است. هنگام تغییر شکل پلاستیک در دمای پایین، چگالی نابجاییها در ساختار کریستالی فلز افزایش مییابد و حرکت آنها محدودتر میشود. این تغییرات میتوانند استحکام تسلیم و استحکام کششی نهایی قطعه را افزایش دهند. همچنین، جریان پیوسته دانه های فلز در فرآیند شکلدهی، در بخشهای حساس پیچ، از جمله محل اتصال سر به ساق و ناحیه رزوهها، اهمیت دارد.
این ویژگی میتواند مقاومت قطعه را در برابر خستگی و بارهای دینامیکی بهبود دهد. بر اساس اطلاعات ارائه شده، استحکام کششی پیچهای تولید شده با فورج سرد در برخی شرایط میتواند 15 تا 25 درصد بیشتر از ماده اولیه باشد؛ مزیتی که در مواردی بدون نیاز به عملیات حرارتی اضافی حاصل میشود.
دقت ابعادی و کیفیت سطح بالا
استفاده از قالب های فولادی سخت و دقیق در فرآیند فورج سرد، امکان تولید پیچهایی با تلرانس های ابعادی محدود را فراهم میکند. تماس فلز با سطوح صیقلی قالب ها نیز به دستیابی به سطحی صاف و یکنواخت کمک میکند. از سوی دیگر، به دلیل انجام شکل دهی در دمای پایین، مشکلات سطحی ناشی از اکسیداسیون که در فورج گرم مشاهده میشوند، در این روش به میزان قابل توجهی کاهش مییابند. کیفیت سطح مناسب و دقت ابعادی بالا، نیاز به عملیات تکمیلی مانند سنگ زنی و پولیش را کمتر میکند و میتواند عملکرد رزوهها و کیفیت اتصال پیچ و مهره را بهبود دهد.
بهره وری مواد و کاهش ضایعات تولید
تولید پیچ به روش فورج سرد در مقایسه با ماشین کاری، روش کم ضایعات تری برای تولید پیچ محسوب میشود. در ماشین کاری، بخشی از ماده اولیه با براده برداری حذف میشود؛ اما در فورج سرد، مفتول با تغییر شکل به فرم موردنظر درمیآید و بخش عمده مواد اولیه در محصول نهایی باقی میماند. بازده مصرف مواد در این فرآیند معمولاً بیش از 95 درصد گزارش میشود، در حالیکه در برخی فرآیندهای ماشین کاری این میزان ممکن است به 50 درصد یا کمتر برسد. این اختلاف در تولید انبوه پیچ، اهمیت اقتصادی زیادی دارد و با کاهش مصرف مواد اولیه و حجم ضایعات، هزینه تولید و اثرات زیست محیطی را کاهش میدهد.
افزایش بهره وری در تولید انبوه
ترکیب سرعت بالای شکلدهی، دقت قالب ها و استفاده مؤثر از مواد اولیه، فورج سرد را به روشی مناسب برای تولید انبوه پیچ تبدیل کرده است. کاهش نیاز به عملیات تکمیلی و محدود شدن ضایعات، میتواند هزینه تمام شده محصولات را کاهش دهد. در مجموع، افزایش استحکام مکانیکی، کیفیت سطح مطلوب، دقت ابعادی و بهره وری مواد، مهمترین دلایل تولید پیچ به روش فورج سرد در تولید پیچ های صنعتی به شمار میروند.
تولید پیچ به روش فورج سرد، راهکاری صنعتی برای شکلدهی دقیق مفتولهای فلزی و ساخت اتصالات مقاوم با سرعت تولید بالا است. در این فرآیند، با استفاده از قالبها و فشار مکانیکی، هندسه سر پیچ و بخشهای مختلف قطعه شکل میگیرد. کنترل کیفیت ابعادی، دقت در شکلدهی رزوه و بهره وری مناسب مواد اولیه، از عوامل مؤثر در کیفیت پیچهای فورج سرد هستند. این روش به دلیل کاهش ضایعات و قابلیت تولید انبوه، در ساخت پیچهای صنعتی و اتصالات فلزی کاربرد گستردهای دارد.
Cold forging screw manufacturing is an efficient metal-forming process used to produce precision fasteners with consistent dimensions and reliable mechanical properties. By applying controlled pressure through specialized dies, metal wire is formed into screw heads and other required geometries. This process supports high-volume production, improves material utilization, and reduces machining waste. Cold-forged screws are widely used in industrial fastening applications where dimensional accuracy, surface quality, and manufacturing efficiency are essential.

مقایسه روش های تولید پیچ: فورج سرد، فورج گرم و ماشینکاری
| روش های تولید پیچ | توضیحات کاربردی |
|---|---|
| انتخاب روش تولید پیچ | تصمیمی فنی و اقتصادی است که بر اساس حجم سفارش، هندسه قطعه، جنس مواد اولیه و الزامات عملکردی اتخاذ میشود. فورج سرد، فورج گرم و ماشین کاری، سه فرآیند اصلی در ساخت اتصال دهنده های صنعتی هستند که هرکدام ظرفیت ها و محدودیت های مشخصی دارند. |
| فورج سرد | برای تولید انبوه پیچ و مهره های استاندارد از فولادهای کربنی و آلیاژی، به دلیل سرعت بالای شکل دهی، کاهش هزینه تمام شده هر قطعه و دستیابی به خواص مکانیکی مطلوب، کاربرد گستردهای دارد. این روش امکان تولید اقتصادی قطعات در تیراژ بالا را فراهم میکند. |
| فورج گرم | برای ساخت پیچهای با قطر بزرگ که شکل دهی آنها با ظرفیت تجهیزات فورج سرد امکان پذیر نیست، گزینهای کاربردی محسوب میشود. همچنین، این فرآیند برای آلیاژهایی که شکل پذیری محدودی در دمای محیط دارند، مورد استفاده قرار میگیرد. |
| ماشین کاری | نیز در تولید نمونه های اولیه، سفارش های کمتیراژ و قطعات دارای هندسه های پیچیده، جایگاه ویژهای دارد؛ بخصوص زمانی که دستیابی به شکل مورد نظر از طریق فورج امکان پذیر نباشد.در نهایت، مقایسه دقیق این سه روش، مبنایی برای انتخاب فرآیند متناسب با نیاز تولید و مشخصات فنی اتصال دهنده فراهم میکند. |
نتیجه گیری
فرآیند تولید پیچ به روش فورج سرد ، با تلفیق دقت ابعادی، سرعت تولید و بهره وری اقتصادی، نقش مهمی در ارتقای کیفیت اتصالات صنعتی ایفا میکند. شکلدهی کنترل شده مواد در این روش، ضمن بهبود جریان فلز و حفظ پیوستگی ساختار آن، زمینه دستیابی به استحکام مکانیکی مطلوب و عملکرد قابل اعتماد در شرایط کاری دشوار را فراهم میسازد. شناخت اصول فنی فورج سرد برای انتخاب صحیح فرآیند تولید و تأمین اتصالات متناسب با الزامات مهندسی اهمیت دارد. شرکت تجهیزات اتصال پایدار امکان تولید سالیانه 4500 تن انواع پیچ و مهره از سایز 10 میلیمتر تا 36 میلیمتر را فراهم کرده است.
بدون دیدگاه